- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Kako integrirano kovanje, litje in CNC obdelava izboljšajo stroškovno učinkovitost kovinskih komponent po meri
NINGBO, KITAJSKA – 13. november 2026– Ker se industrijski proizvajalci v Severni Ameriki in Evropi soočajo z vse večjim pritiskom glede nadzora proizvodnih stroškov ob ohranjanju strogih specifikacij komponent, je izbira proizvodnega procesa postala pomemben del inženiringa in načrtovanja dobavne verige.
Za kompleksne kovinske komponente zanašanje na en sam proizvodni proces ni vedno najbolj ekonomična rešitev. Neposredna CNC obdelava iz trdne zaloge lahko zagotovi precejšnjo fleksibilnost načrtovanja, vendar lahko povzroči tudi precejšnje odstranjevanje materiala in daljše obdelovalne cikle. Po drugi strani pa lahko kovanje in litje ustvari oblike, ki so bližje geometriji končne komponente, kar zmanjša količino materiala, ki ga je treba odstraniti med nadaljnjo obdelavo.
Ob zavedanju pomena tega proizvodnega odnosa,Ningbo Youlin Trading Co., Ltd.se osredotoča na usklajevanje procesov oblikovanja skoraj neto oblike, vključno s kovanjem v zaprtem kalupu in natančnim litjem, zCNC precizna obdelavain pregled kakovosti.
Ta kombinirani pristop zagotavlja alternativno proizvodno pot za industrijske komponente po meri, s čimer pomaga inženirskim ekipam oceniti izkoriščenost materiala, zahteve glede strojne obdelave, učinkovitost proizvodnje in skupne stroške proizvodnje.
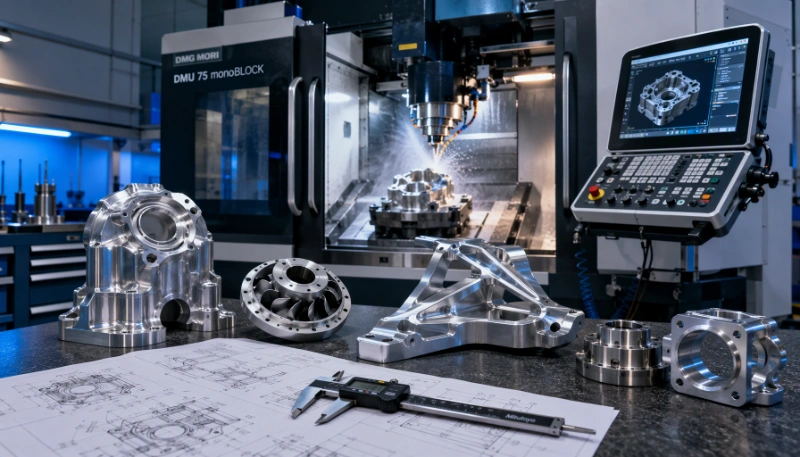
Zakaj je integracija proizvodnega procesa pomembna za kovinske komponente po meri
Proizvodnja preciznih kovinskih komponent pogosto vključuje več faz, od priprave surovin in začetnega oblikovanja do strojne obdelave, površinske obdelave in končnega pregleda.
Ko se vsaka stopnja obravnava neodvisno, lahko postane usklajevanje med dobavitelji zapleteno. Razlaga inženirske risbe, dodatki za strojno obdelavo, reference dimenzij, dokumentacija o materialih in proizvodni načrti se lahko razlikujejo med proizvodnimi obrati.
Te razlike lahko ustvarijo dodatne komunikacijske zahteve in povečajo težave pri nadzoru kakovosti v celotnem proizvodnem procesu.
Na primer, ohišje hidravličnega ventila lahko zahteva začetni kovan ali ulit surovec, ki mu sledi CNC obdelava notranjih prehodov, navojnih vrat, tesnilnih površin in montažnih vmesnikov. Če surovec ni zasnovan ob upoštevanju poznejših obdelovalnih operacij, lahko prekomerno odstranjevanje materiala ali nezadostna obdelava vpliva na učinkovitost proizvodnje.
Celostna proizvodna strategija te vidike obravnava na zgodnejši stopnji inženirskega procesa. S skupnim ocenjevanjem zahtev za oblikovanje in strojno obdelavo lahko proizvajalci vzpostavijo ustreznejše proizvodno zaporedje in zmanjšajo nepotrebne operacije.
Za Ningbo Youlin Trading Co., Ltd. je to usklajevanje pomemben del podpore projektom kovinskih komponent OEM in ODM po meri.
1. Oblikovanje skoraj neto oblike: Vzpostavitev prave geometrije komponent
Izdelava skoraj neto oblike se nanaša na proizvodne metode, ki ustvarijo komponento blizu predvidene končne geometrije pred sekundarno obdelavo. Cilj je zmanjšati nepotrebno odstranjevanje materiala, hkrati pa ohraniti dovolj prostora za končno obdelavo dimenzij.
Kovanjein ulivanje sta dva pogosto uporabljena pristopa, čeprav je njuna primernost odvisna od strukture komponent, lastnosti materiala in proizvodnih zahtev.
Zaprto kovanje za nosilne komponente
Zaprto kovanje uporablja oblikovane matrice za oblikovanje segrete ali drugače pripravljene kovine pod nadzorovanim pritiskom. Postopek lahko proizvede komponente z relativno zapletenimi zunanjimi profili, hkrati pa pomaga razviti ugoden pretok zrn materiala.
Za aplikacije, ki vključujejo ponavljajoče se mehanske obremenitve, udarce ali vibracije, lahko kovanje ponudi prednosti v mehanski trdnosti in učinkovitosti utrujenosti v primerjavi z nekaterimi alternativnimi proizvodnimi metodami.
Običajni materiali, ki se uporabljajo pri projektih kovanja po meri, vključujejo:
- Ogljikova in legirana jekla za strukturne in mehanske komponente.
- Vrste nerjavečega jekla za uporabo, odporne proti koroziji.
- Aluminijeve zlitine za komponente, občutljive na težo.
- Medenina in druge bakrove zlitine za izbrane mehanske in tekočinske aplikacije.
Tipični kovani sestavni deli vključujejo hidravlične priključke, avtomobilske povezave, mehanske priključke, dele težke opreme in komponente za industrijsko montažo.
Po začetni fazi oblikovanja se CNC obdelava lahko uporablja za dokončanje kritičnih dimenzij, navojnih povezav, naležnih površin in montažnih vmesnikov.
Kombinacija kovanja in strojne obdelave omogoča, da se začetna struktura materiala in končne dimenzijske zahteve obravnavajo z različnimi, vendar komplementarnimi postopki.
Ulivanje za vlaganje za kompleksne geometrije komponent
Ulivanje po vložku, znano tudi kot litje po izgubljenem vosku, je primerno za komponente z zapletenimi oblikami, podrobnimi zunanjimi značilnostmi in geometrijami, ki lahko zahtevajo obsežno strojno obdelavo, če so izdelane iz trdne zaloge.
Postopek vključuje ustvarjanje voščenega vzorca, oblikovanje keramične lupine okoli njega, odstranitev voska in vlivanje staljene kovine v nastalo votlino.
Običajno se uporablja za komponente iz nerjavečega jekla in drugih zlitin, kjer je treba skupaj upoštevati kompleksno geometrijo in zahteve glede materiala.
Naložbaulivanjelahko zmanjša potrebo po obsežnem odstranjevanju materiala, čeprav lahko kritične dimenzije in funkcionalne površine še vedno zahtevajo CNC končno obdelavo.
Aplikacije vključujejo komponente industrijskih ventilov, dele črpalk, ladijsko strojno opremo, mehanska ohišja in druge kovinske komponente po meri.
Visokotlačno tlačno litje za dele iz aluminija in cinka
Visokotlačno tlačno litje je še ena možnost za izdelavo komponent z relativno kompleksnimi oblikami in ponovljivimi dimenzijami.
Staljeno aluminijevo ali cinkovo zlitino vbrizgamo v kovinsko matrico pod pritiskom, kar omogoča proizvodnjo komponent z podrobnimi značilnostmi in relativno tankimi deli stene.
Ta postopek je še posebej primeren za aplikacije, ki vključujejo ponavljajoče se proizvodne količine, kot so ohišja opreme, nosilci, ohišja in izbrani mehanski deli.
Odvisno od zasnove in zahtevane dimenzijske natančnosti bo morda potrebna sekundarna obdelava za navojne luknje, natančne pritrdilne površine in druge funkcionalne lastnosti.
Pri izbiri tlačnega litja je treba upoštevati tudi dejavnike, kot so naložba v orodje, pričakovani obseg proizvodnje, debelina stene in možne napake pri litju.
2. CNC precizna obdelava: Doseganje funkcionalne natančnosti
Medtem kokovanjein ulivanje vzpostavijo osnovno geometrijo komponent, je CNC obdelava pogosto odgovorna za izdelavo kritičnih dimenzij, potrebnih za sestavljanje in delovanje.
To razlikovanje je še posebej pomembno za industrijske dele z natančnimi luknjami, navojnimi povezavami, tesnilnimi površinami, ležajnimi izvrtinami in številnimi montažnimi referencami.
Večosno CNC struženje in rezkanje
Ningbo Youlin Trading Co., Ltd. podpira zahteve CNC struženja in rezkanja po meri za vrsto kovinskih materialov, vključno z nerjavnim jeklom, medenino, bakrovimi zlitinami, ogljikovim jeklom, legiranim jeklom in aluminijem.
Odvisno od geometrije komponente in proizvodnih zahtev lahko strojna obdelava vključuje:
- CNC struženje za cilindrične komponente, gredi in navojne elemente.
- CNC rezkanje ravnih površin, utorov, žepov in kompleksnih profilov.
- Večosna obdelava komponent, ki zahtevajo obdelavo iz različnih orientacij.
- Natančno vrtanje, narezovanje navojev in vrtanje za funkcionalne luknje in notranje povezave.
Na primer, kovana hidravlična komponenta lahko zahteva CNC obdelavo, da dokonča svoje pritrdilne površine, notranje priključke, navojne povezave in tesnilne utore. Začetni postopek kovanja vzpostavi glavno strukturno obliko, medtem ko strojna obdelava ustvari elemente, potrebne za namestitev in delovanje.
GD&T in krmiljenje datumov obdelave
Geometrijsko dimenzioniranje in toleranca (GD&T) ima pomembno vlogo pri izdelavi komponent z več funkcionalnimi površinami.
Risba lahko določa ne samo posamezne dimenzije, temveč tudi položajne tolerance, zahteve glede koncentričnosti, pravokotnost, ravnost in druga geometrijska razmerja.
Vzpostavitev ustreznih referenčnih točk obdelave pomaga vzdrževati dimenzijska razmerja med različnimi značilnostmi in zmanjša tveganje kopičenja napak pri pozicioniranju pri več nastavitvah.
Pri komponentah, ki zahtevajo več operacij strojne obdelave, je treba načrtovanje vpenjal in izbiro ničelne točke upoštevati med tehničnim pregledom, namesto da bi jih obravnavali kot ločene proizvodne odločitve.
Končna toleranca strojne obdelave je odvisna od značilnosti materiala, geometrije komponent, zmogljivosti opreme in zahtev za pregled.
3. Oblikovanje za izdelljivost: povezovanje preoblikovanja in obdelave v fazi načrtovanja
Design for Manufacturability (DFM) pomaga prepoznati morebitne proizvodne težave, preden se uporabijo orodja in proizvodni viri.
Za komponente, ki vključujejo tako oblikovanje kot strojno obdelavo, bi moralo inženirsko vrednotenje upoštevati zahteve vsakega postopka, namesto da bi optimiziralo le začetni surovec ali končno geometrijo.
Pomembni vidiki vključujejo:
Geometrija kovanja in litja
Na izvedljivost oblikovanja vplivajo ugrezni koti, ločilne črte, debelina stene, radiji kotov in strukturni prehodi. Ustrezne konstrukcijske prilagoditve lahko izboljšajo pretok materiala, poenostavijo konstrukcijo matrice in zmanjšajo morebitne napake pri izdelavi.
Dodatki za obdelavo
Začetni surovec mora zagotavljati dovolj materiala za nadaljnjo strojno obdelavo brez ustvarjanja nepotrebno velikih dodatkov. To pomaga uravnotežiti zahteve oblikovanja s časom obdelave in porabo materiala.
Izbira datuma obdelave
Funkcionalne površine in referenčne značilnosti je treba ovrednotiti skupaj, da se določijo praktične referenčne vrednosti obdelave. Ustrezna strategija referenčnih točk pomaga ohranjati skladnost med več operacijami.
Konsolidacija komponent
Nekateri sklopi so sestavljeni iz več ločeno izdelanih in zvarjenih komponent. Odvisno od konstrukcijskih zahtev in izvedljivosti izdelave lahko integrirana kovana ali lita komponenta zmanjša število posameznih delov in povezanih operacij sestavljanja.
Vendar je treba konsolidacijo komponent vedno oceniti glede na stroške orodja, kompleksnost strojne obdelave, zahteve glede vzdrževanja in funkcionalne zahteve končnega sestava.
Razvoj prototipa in prvi pregled izdelka
Proizvodnja prototipa nudi možnost, da preverite, ali je izbrana proizvodna pot primerna, preden nadaljujete z večjimi proizvodnimi količinami.
Začetne vzorce je mogoče ovrednotiti glede dimenzijske natančnosti, lastnosti materiala, prileganja sestavljanja in učinkovitosti glede na uporabo.
Prvi pregled artikla (FAI) se lahko uporablja tudi za dokumentiranje kritičnih dimenzij in primerjavo izdelane komponente z odobreno inženirsko risbo.
Ta postopek pomaga identificirati potrebne prilagoditve orodij, dodatkov za strojno obdelavo, vpenjal in inšpekcijskih postopkov, preden se začne ponovna proizvodnja.
4. Preverjanje kakovosti: od surovine do končnih komponent
Kadar se kombinirajo različni proizvodni procesi, mora upravljanje kakovosti upoštevati značilnosti in morebitne napake, povezane z vsako fazo proizvodnje.
Dimenzionalno natančna obdelana komponenta ima lahko še vedno težave z osnovnim materialom ali oblikovanjem, če začetni surovec ni pravilno nadzorovan. Iz tega razloga sta preverjanje materiala in inšpekcija procesa pomembna dela proizvodnje kovin po meri.
Preverjanje sestave materiala
Preverjanje kakovosti materiala pomaga potrditi, da izbrana surovina ustreza določenim inženirskim zahtevam.
Za analizo kemične sestave kovinskih materialov se lahko uporabi optična emisijska spektrometrija (OES), kjer je na voljo in primerna.
Dokumentacija o materialu, vključno z ustreznimi certifikati o preskusu mlina in poročili o preskusu materiala, lahko zagotovi dodatne informacije o specifikacijah materiala in proizvodnih serijah.
Dimenzijska kontrola in meroslovje
Koordinatni merilni stroji (CMM), optični projektorji profilov, digitalni merilni instrumenti in preizkuševalci površinske hrapavosti se lahko uporabljajo za pregledovanje različnih značilnosti komponent.
Inšpekcijske zahteve lahko vključujejo:
- Kritične mere in tolerance strojne obdelave.
- Položaji lukenj in geometrijski odnosi.
- Ploskost in pravokotnost.
- Hrapavost površine.
- Mere navojev in montažni vmesniki.
Metodo pregleda je treba izbrati glede na geometrijo komponent, zahteve glede tolerance in ustrezne specifikacije risb.
Mehansko in površinsko testiranje
Odvisno od materiala in predvidene uporabe lahko dodatna testiranja vključujejo merjenje trdote, natezno testiranje, preverjanje debeline prevleke in testiranje korozije s solnim pršenjem.
Za komponente, ki zadržujejo tlak, se lahko zahteva tudi hidrostatični tlačni preskus v skladu z veljavnimi specifikacijami izdelka in preskusnimi postopki.
Ti pregledi zagotavljajo dodatne dokaze o učinkovitosti materiala in komponent poleg samega pregleda dimenzij.
Zapisi o kakovosti in sledljivost proizvodnje
Za projekte proizvajalcev originalne opreme, ki zahtevajo dokumentirano preverjanje kakovosti, lahko ustrezni inšpekcijski zapisi podpirajo sprejem in sledljivost proizvodnje.
Odvisno od projektnih zahtev lahko dokumentacija vključuje:
- Poročila o preskusu materiala (MTR).
- Poročila o prvem pregledu artiklov (FAI).
- Zapisi o pregledu dimenzij.
- Certifikati o skladnosti (CoC).
- Veljavna poročila o preskusih mehanske in površinske obdelave.
O posebnem dokumentacijskem paketu se je treba dogovoriti v fazi ocenjevanja projekta.
5. Vrednotenje skupnih stroškov lastništva v proizvodnji kovinskih komponent
Izbira med strojno obdelavo, kovanjem inulivanjene sme temeljiti izključno na navedeni ceni na enoto posameznega proizvodnega postopka.
Za industrijske projekte OEM skupni stroški lastništva (TCO) zagotavljajo širšo perspektivo z upoštevanjem stroškov, povezanih s celotnim procesom proizvodnje in dobave.
Na skupne proizvodne stroške vpliva več dejavnikov.
Poraba materiala
Obdelava kompleksne komponente neposredno iz trdne zaloge lahko povzroči precejšen odvzem materiala, zlasti če ima končni del nepravilen zunanji profil.
Oblikovanje skoraj neto oblike lahko zmanjša količino odvečnega materiala, ki ga je treba odstraniti, odvisno od geometrije komponente in izbranega postopka.
Za materiale z višjimi nabavnimi stroški lahko izboljšana izraba materiala prispeva k pomembnim prihrankom pri proizvodnji.
Čas obdelave in sekundarne operacije
Komponenta z ustreznim kovanim ali ulitim surovcem lahko zahteva manj strojnih operacij kot komponenta, izdelana v celoti iz trdne zaloge.
Zmanjšano odstranjevanje materiala lahko pomaga skrajšati obdelovalne cikle in izboljšati izkoristek opreme.
Vendar je dejanska korist odvisna od točnosti surovca, dodatkov za strojno obdelavo, kompleksnosti komponent in števila potrebnih končnih operacij.
Naložbe v orodje in obseg proizvodnje
Matrice za kovanje in kalupi za litje vključujejo začetne stroške orodja, ki jih je treba upoštevati pri izbiri metode izdelave.
Pri majhnih količinah ali pogosto spreminjajočih se dizajnih je lahko neposredna CNC obdelava bolj ekonomična, ker na splošno zahteva manj namenskega orodja za oblikovanje.
Za ponovljeno proizvodnjo ali večje količine,kovanjeulivanje pa lahko postane stroškovno učinkovitejše, če se lahko stroški orodja porazdelijo med več proizvodnih enot.
Stroški kakovosti in usklajevanje dobavne verige
Stroški, povezani s kakovostjo, lahko presegajo ceno samega pregleda. Predelava, zavrnjeni deli, zamude pri dobavi, ponavljajoči se prevozi in dodatna koordinacija dobaviteljev lahko vplivajo na skupne stroške projekta.
Usklajevanje zahtev za oblikovanje, strojno obdelavo in inšpekcijo prek integrirane proizvodne ureditve lahko pomaga zmanjšati komunikacijske vrzeli in izboljša doslednost procesa.
Navsezadnje je najprimernejša proizvodna metoda odvisna od skupnih zahtev materiala, geometrije, dimenzijske natančnosti, količine naročila, naložbe v orodje in razporeda dobave.
6. Industrijske aplikacije integriranega oblikovanja in obdelave
Kombinacija oblikovanja skoraj neto oblike in CNC končne obdelave je pomembna za več industrijskih aplikacij, kjer je treba geometrijo komponent, mehansko zmogljivost in dimenzijsko natančnost upoštevati skupaj.
Hidravlični in fluidni sistemi napajanja
Ohišja hidravličnih ventilov, razdelilni bloki, komponente črpalk in priključki za tekočine lahko zahtevajo kovane ali ulite surovce, ki jim sledi natančna strojna obdelava notranjih prehodov, montažnih površin in navojnih vrat.
Avtomobilska in terenska oprema
Komponente vzmetenja, deli, povezani s krmiljenjem, povezave pogonskega sklopa in strukturna oprema lahko koristijo procesom kovanja v kombinaciji s CNC končno obdelavo, da se doseže zahtevane mehanske in dimenzijske značilnosti.
Pomorska in industrijska strojna oprema
Pomorski priključki po meri, konektorji iz nerjavečega jekla, montažne komponente in mehanska strojna oprema lahko vključujejo vlivanje ali kovanje, ki mu sledi strojna obdelava in ustrezna površinska obdelava.
Industrijske črpalke in ventili
Ohišja črpalk, komponente ventilov, rotorji in deli za krmiljenje tekočine pogosto vključujejo zapletene notranje in zunanje geometrije. Izbira postopkov litja, kovanja in obdelave je odvisna od specifikacij materiala, zahtev glede tlaka in zasnove komponent.
Industrijski stroji in avtomatizacija
Mehanski konektorji, nosilci opreme, natančna ohišja in komponente prenosa lahko zahtevajo različne proizvodne postopke glede na njihove strukturne in funkcionalne zahteve.
Izbira prave proizvodne poti za dolgoročno proizvodnjo
Za vsako kovinsko komponento po meri ni primernega proizvodnega postopka.CNC obdelavaponuja prilagodljivost in nadzor dimenzij, kovanje lahko zagotovi ugodne mehanske lastnosti za nosilne dele, litje pa lahko prilagodi zapletene geometrije, ki sicer zahtevajo obsežno odstranjevanje materiala.
Inženirski izziv je ugotoviti, kako lahko ti procesi delujejo skupaj, da dosežejo zahtevano zmogljivost komponent ob nadzoru proizvodnih stroškov.
Ningbo Youlin Trading Co., Ltd.podpira proizvodne projekte OEM in ODM po meri z usklajevanjem oblikovanja skoraj neto oblike, CNC natančne obdelave, inženirskega vrednotenja in nadzora kakovosti.
S procesno usmerjenim pristopom podjetje sodeluje z industrijskimi inženirskimi ekipami pri ocenjevanju zasnov komponent, izbiri ustreznih proizvodnih metod in podpiranju proizvodnje od začetnih vzorcev do ponovne proizvodnje.
O Ningbo Youlin Trading Co., Ltd.
Ningbo Youlin Trading Co., Ltd. je ponudnik natančnih proizvodnih in inženirskih rešitev s sedežem na Kitajskem v mestu Ningbo v provinci Zhejiang.
Podjetje se osredotoča na kovinske in plastične komponente OEM in ODM po meri, s proizvodnimi storitvami, ki zajemajo CNC obdelavo, natančno kovanje, litje po meri, izdelavo pločevine in povezane proizvodne procese.
Ningbo Youlin sodeluje z mednarodnimi industrijskimi strankami pri projektih izdelave komponent po meri, zagotavlja inženirsko komunikacijo, koordinacijo proizvodnje in podporo pri nadzoru kakovosti.
Tehnične poizvedbe in ocena projekta
Inženirske ekipe, ki jih zanima izdelava kovinskih komponent po meri, lahko pripravijo svoje 2D inženirske risbe, 3D CAD modele, specifikacije materialov in ocenjene proizvodne količine za tehnično oceno.
Splošno sprejeti formati risb in modelov vključujejo STEP, IGES in DWG.
Za več informacij o proizvodnih zmogljivostih in projektni podpori OEM/ODM obiščite uradno spletno stran:
Uradna spletna stran: https://www.nbyoulins.com
Glavne proizvodne storitve:CNC precizna obdelava, zaprto kovanje, naložbaKasting, tlačno litje, izdelava pločevine in kovinske komponente po meri.
Avtorske pravice © 2026 Ningbo Youlin Trading Co., Ltd. Vse pravice pridržane.